Metalli e leghe: ecco in quali condizioni avviene il passaggio dallo stato solido a quello liquido
Ti piacerebbe sapere come avviene il processo di fusione dei metalli? Comprendere appieno questo fenomeno fisico ti sarà molto difficile se non conosci l’importanza della temperatura. (Se non ci credi, prova a fondere il ferro con un fornellino da campeggio)
In questo articolo scoprirai cosa accade ai metalli solidi durante il processo, quali sono le temperature di fusione dei metalli più importanti e, soprattutto, perché questi dati non riguardano solo chi progetta uno stampo, ma anche chi progetta l’automazione che lavora quel metallo subito dopo la colata.
In TREBI ce ne occupiamo ogni giorno: conoscere la temperatura di fusione dei metalli ed in particolare la temperatura di un getto non è un dettaglio accademico, è un parametro che influenza direttamente come va costruita un’isola robotizzata.
Come avviene la fusione dei metalli e delle leghe
Chi opera nel settore della lavorazione dei metalli sa molto bene cosa sia la fusione, almeno all’atto pratico. A dirla tutta, dubito che questo fenomeno sia totalmente sconosciuto anche a chi – per lavoro – si occupa di tutt’altro. Non tutti, però, sanno (o ricordano) cosa accada ai metalli durante la fusione dal punto di vista fisico.
Faccio subito una premessa: non sono un fisico e non intendo dare lezioni di alcun tipo; tuttavia, ci tengo a spiegarti in maniera semplice cosa sia la fusione e come avviene.
Il processo di fusione consiste nel passaggio di una materia dallo stato solido allo stato liquido in seguito al raggiungimento di una determinata temperatura. Ok, fin qui ci siamo. Ma, a livello strutturale, cosa succede all’interno dei metalli quando essi assorbono calore?
Devi sapere che, a temperatura ambiente, gli atomi e le molecole mantengono un legame tra loro all’interno del reticolo cristallino; con l’assorbimento del calore di fusione, però, essi iniziano ad agitarsi e i legami vengono rotti al raggiungimento di una certa temperatura. Il loro stato, dunque, cambia in virtù della disgregazione delle particelle.
Leggi anche: Ramatura dell’acciaio: come garantire un risultato ottimale
La temperatura di fusione dei metalli è una caratteristica peculiare: vuol dire che ogni metallo ha una temperatura di fusione ben precisa, la quale determina il passaggio di stato da solido a liquido. In realtà, c’è qualcos’altro che influisce su questo fenomeno: la pressione. A breve specificherò il ruolo di questo fattore; prima di farlo, però, voglio chiarire che le leghe metalliche hanno una temperatura di fusione variabile in base alla percentuale dei metalli puri di cui sono composte.
L’acciaio, per esempio, pur essendo composto prevalentemente di ferro, non fonde alla stessa temperatura di questo elemento. Ma, ora, vediamo in che modo la pressione influisce sul processo di fusione dei metalli.
Temperatura di fusione e punto di fusione: cosa cambia?
Poco fa ti ho detto che ogni metallo ha una determinata temperatura di fusione. Vero. Tuttavia, è corretto precisare che tale temperatura, per comodità, viene indicata tenendo conto della pressione atmosferica. Questo significa che la temperatura di fusione è influenzata dalla pressione a cui è sottoposta la materia.
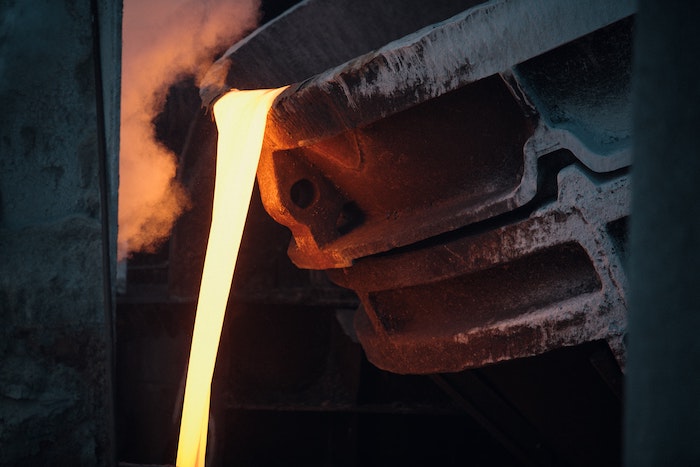
Allo stesso modo, anche il punto di fusione è uno stato termodinamico che dipende dalla pressione. Per esser precisi, si tratta della fase in cui avviene il processo di fusione vero e proprio e un metallo passa dallo stato solido a quello liquido. Una volta raggiunto il punto di fusione, la temperatura rimane stabile in virtù dell’assorbimento del calore – detto calore latente – da parte del materiale.
Finché il cambiamento di stato non viene completato, dunque, la temperatura smette di salire; una volta che il metallo raggiunge lo stato liquido, invece, questa riprende ad aumentare.
Tabella delle temperature di fusione dei metalli principali
Le sostanze presenti in natura sottoponibili a un processo di fusione sono tantissime; pertanto, nella tabella che segue, sono esposte le temperature di fusione dei metalli più usati in fonderia.
| METALLO | TEMPERATURA DI FUSIONE IN GRADI CELSIUS |
| Piombo | 327 |
| Acciaio | 1.350 |
| Zinco | 420 |
| Alluminio | 660 |
| Oro | 1.064 |
| Argento | 962 |
| Ferro | 1.535 |
| Cromo | 1.857 |
| Rame | 1.083 |
| Stagno | 232 |
| Bronzo | 900 |
| Ottone | 1.015 |
| Platino | 1.769 |
Leggi anche: Ciclo lavorativo dei profilati in alluminio: tecniche principali
Perché la temperatura di fusione ed il punto di fusione sono concetti importanti da considerare anche a valle della colata? E’ semplice e al tempo stesso intrigante. Il getto, una volta estratto dallo stampo, non torna istantaneamente a temperatura ambiente: il calore latente rilasciato durante la solidificazione mantiene il pezzo caldo per un tempo che dipende dalla massa, dalla geometria e dal metallo stesso. È un aspetto che in TREBI valutiamo sempre in fase di progettazione di un’isola robotizzata: un manipolatore che preleva un getto ancora caldo lavora in condizioni molto diverse da uno che gestisce un pezzo a temperatura ambiente.
L’importanza del post fusione in fonderia: la gestione della temperatura dei metalli.
Come ben saprai, una volta raggiunto lo stato liquido, un metallo può essere introdotto in uno stampo mediante varie tecniche; le più utilizzate in fonderia sono la fusione a colata e la pressofusione. Una volta completato il raffreddamento e riportato il metallo allo stato solido, però, gli oggetti creati con gli stampi presentano sbordature, bave e spigoli, per non parlare delle materozze.
Per eliminarli è necessario eseguire diverse lavorazioni di finitura come:
- taglio delle materozze;
- nastratura;
- smerigliatura;
- carteggiatura;
- limatura.
Non tutte queste operazioni, però, devono necessariamente attendere il raffreddamento completo del pezzo. Nella pressofusione dell’alluminio, ad esempio, è pratica consolidata cesoiare i rami di colata quando il getto è ancora caldo, anche attorno ai 200°C. Allo stesso modo, in molti processi anche la sbavatura o il taglio della colata possono essere eseguiti a caldo, subito dopo l’estrazione dallo stampo, senza attendere che il pezzo torni a temperatura ambiente.
Conoscere la temperatura di fusione dei metalli ed il punto di fusione è importante, così come è importante definire la temperatura alla quale vengono fatte le successive lavorazioni.
Lavorare a caldo, quando il processo lo consente, porta un vantaggio produttivo non da poco: si riducono i tempi di ciclo complessivi, perché non c’è bisogno di aspettare il raffreddamento naturale prima di passare alla finitura, e si può integrare la fase di sbavatura direttamente nel flusso continuo che parte dalla pressa.
Questo, però, comporta anche delle scelte progettuali precise per chi realizza l’automazione. Un’operazione a caldo richiede pinze di presa, utensili e sistemi di sicurezza dimensionati per quelle temperature, oltre a una gestione attenta della sequenza e dei tempi, per garantire che il pezzo venga lavorato nella finestra termica corretta senza compromettere né la qualità della finitura né l’integrità del sistema robotizzato. È un aspetto che affrontiamo direttamente in fase di progettazione delle isole robotizzate TREBI, valutando caso per caso se e quando conviene lavorare il pezzo ancora caldo, in base al tipo di lega, alla geometria del getto e al ciclo produttivo del cliente.
Svolgere queste procedure manualmente comporta diversi disagi sia a te sia ai clienti; le tempistiche di produzione non sono mai affidabili, lo spreco di materiale è copioso in virtù dei tanti pezzi difettosi che non superano il controllo qualità e non rispettano fedelmente le geometrie richieste dal cliente. Inoltre, con la sbavatura manuale è impossibile standardizzare i prodotti perché ogni pezzo – anche se impercettibilmente – sarà diverso dagli altri.
La sbavatura robotizzata risolve questi problemi. Con l’automazione dei processi di finitura e sbavatura, infatti, avrai la certezza di produrre componenti metallici di qualità in tempi ciclo precisi perché i robot, diversamente dagli uomini, lavorano secondo parametri preimpostati e non sono soggetti a cali di concentrazione né stanchezza.
Il punto di vista TREBI: perché la temperatura di fusione dei metalli non è solo un dato di fonderia
Nella nostra esperienza sul campo, la temperatura di fusione e le condizioni termiche che ne derivano influenzano tre aspetti molto concreti dell’automazione robotica, spesso sottovalutati in fase di progetto:
1. La protezione del robot. Quando un manipolatore lavora a stretto contatto con getti ancora caldi, con forni, con linee di pressofusione o in ambienti dove le temperature ambientali sono elevate, il robot stesso deve essere protetto. Non basta scegliere un cobot o un robot antropomorfo adatto al payload: servono coperture e protezioni specifiche per i giunti, i cavi e i componenti elettronici, altrimenti l’affidabilità del sistema nel tempo ne risente. È un tema che affrontiamo insieme a partner specializzati, scegliendo caso per caso la soluzione di protezione più adatta al contesto termico dell’impianto.
2. La qualità della finitura dipende dal controllo della temperatura, non solo dalla forza applicata. Nella satinatura e nella spazzolatura, ad esempio, se durante la lavorazione la temperatura sul pezzo sale troppo – per attrito prolungato o per parametri di processo non calibrati – possono affiorare difetti superficiali che compromettono l’estetica e, in alcuni casi, le proprietà del materiale. Progettare correttamente velocità, pressione di contatto e cicli di lavorazione di un’isola robotizzata di finitura significa anche tenere sotto controllo il surriscaldamento locale del pezzo, non solo il risultato visivo finale.
3. La scelta degli utensili e degli abrasivi deve tenere conto del metallo. Nella molatura di microfusioni, per esempio, non tutti i materiali abrasivi si comportano allo stesso modo su leghe diverse: un utensile adatto all’acciaio può usurarsi rapidamente o generare calore eccessivo su una lega più tenera, con effetti negativi sia sulla qualità del pezzo sia sulla vita utile dell’utensile stesso. Anche per questo, in fase di progettazione di un sistema di asservimento robotizzato per la molatura, la scelta di mole, spazzole e parametri di processo viene sempre calibrata sul tipo di metallo lavorato.
Sintetizzando, la temperatura di fusione dei metallil non è solo un dato tecnico da tabella: è il punto di partenza da cui dipendono la qualità del getto, i tempi di raffreddamento e, a valle, il modo in cui quel pezzo dovrà essere movimentato, sbavato e rifinito. Ogni metallo e ogni lega si comportano diversamente sotto calore, e questa differenza si ripercuote su tutta la filiera produttiva, automazione compresa.
È qui che entra in gioco l’esperienza di TREBI in particolare nella robotica industriale per fonderia. Progettare un’isola robotizzata efficace non significa solo scegliere il robot giusto: significa capire come il metallo lavorato si comporta termicamente, quali protezioni servono per garantire l’affidabilità del sistema nel tempo, e quali parametri di processo evitano difetti superficiali o usura prematura degli utensili. È un approccio che nasce dalla conoscenza dei materiali prima ancora che dalla robotica in sé, e che ci permette di costruire soluzioni su misura per ogni tipo di lega e di lavorazione — dalla sbavatura di getti in pressofusione alla finitura di componenti delicati, fino all’asservimento robotizzato di macchine utensili.
Se stai valutando come automatizzare un processo di fonderia o di finitura metalli, il primo passo è proprio questo: capire le caratteristiche del materiale che lavori, per progettare un sistema robotizzato realmente affidabile nel tuo contesto produttivo.
Contattaci: analizziamo insieme le esigenze del tuo impianto e troviamo la soluzione di automazione robotizzata più adatta al tuo processo.